Современный настольный принтер приезжает почти собранным, и до первой детали можно дойти за вечер. Но порядок шагов важен: если пропустить калибровку стола, печать не получится ни при каких настройках, а если неверно понять характеристики, первая деталь разочарует даже при идеальной печати.
Разберём всё по шагам: что докупить, как собрать и откалибровать, что выставить в программе подготовки модели, за чем следить во время первой печати и какие ошибки самые частые.
Что докупить кроме принтера
• Пластик для первых печатей. Начинать стоит с самого простого в работе материала — того, который печатается при невысокой температуре и почти не деформируется при остывании. Продавцы называют его базовым или начальным; сложные инженерные материалы оставьте на потом.
• Шпатель или скребок. Деталь, которая хорошо прилипла, снимается с трудом, и ножом это делать нельзя.
• Изопропиловый спирт и безворсовые салфетки. Обезжиривание стола перед печатью — половина успеха с прилипанием.
• Щипцы-кусачки и нормальные шестигранники. Первое для подрезки пластика и поддержек, второе потому, что комплектными ключами легко сорвать грань винта.
• Клей-карандаш. Самое простое средство для прилипания первого слоя, если стол капризничает.
• Герметичный контейнер для пластика. Пластик набирает влагу из воздуха, и это заметно портит печать.
Сборка и первая проверка
1. Распакуйте и снимите транспортировочные фиксаторы. Их обычно несколько: стяжки, винты, пенопластовые вставки. Пропущенный фиксатор ломает механику при первом же движении.
2. Соберите по инструкции производителя. Порядок у моделей различается, и это та инструкция, которую читают целиком. Если у блока питания есть переключатель напряжения, проверьте его положение: неверное выводит электронику из строя сразу.
3. Поставьте принтер ровно и устойчиво. Тонкая столешница или шаткая полка дают вибрации, которые видны на детали.
4. Подвигайте оси рукой при выключенном питании — они должны идти плавно, без закусываний, — и проверьте натяжение ремней по инструкции: слабый даёт смещение слоёв, перетянутый изнашивается.
5. Включите и прогрейте сопло и стол без печати. Это проверка нагревателей и заодно выгорание заводской смазки: первый прогрев может слегка пахнуть, помещение стоит проветрить.
Калибровка стола: шаг, который нельзя пропустить
Это самое важное действие во всей настройке. Задача — выставить одинаковый зазор между соплом и столом по всей площади, и зазор этот очень мал.
Зачем это нужно. Первый слой должен быть прижат к столу: расплавленный пластик слегка расплющивается и прилипает. Зазор велик — пластик ляжет кружочками и не прилипнет, мал — сопло будет царапать стол и забиваться. Разница между этими состояниями — десятые доли миллиметра.
Автоматическую калибровку запустите по инструкции, но результат всё равно проверьте печатью тестового квадрата: автоматика измеряет геометрию стола, а не качество прилипания. Ручная калибровка делается так:
1. Прогрейте стол и сопло до рабочих температур. Металл расширяется, и калибровка на холодном принтере не соответствует печати.
2. Опустите сопло в домашнее положение и отключите двигатели, чтобы двигать голову рукой.
3. Подложите лист обычной бумаги между соплом и столом и крутите регулировочный винт, пока лист не начнёт двигаться с небольшим сопротивлением: идёт, но с трением.
4. Повторите по всем углам и в центре, затем пройдите круг заново — регулировка одного угла меняет остальные.
5. Напечатайте тестовый первый слой — в программе подготовки есть такая модель, либо печатается большой тонкий квадрат.
6. Оцените результат. Линии должны быть слегка приплюснутыми и соединёнными без щелей. Видны зазоры между линиями — зазор велик, прозрачные полосы и борозды — мал. Доводить удобнее смещением по высоте на ходу, если принтер это позволяет.
Пластик: температура и влага
• Температуру берите с упаковки, но считайте её отправной точкой. Диапазон на катушке дан с запасом, и внутри него подбирают по результату: пластик не склеивается между слоями — выше, деталь оплывает и теряет форму — ниже.
• Меняйте по пять градусов и печатайте один и тот же тестовый образец. Температура, скорость и охлаждение влияют друг на друга, и при одновременной правке причину уже не найти.
• Стол греется для прилипания. Для простых материалов это умеренная температура, и её тоже указывают на упаковке.
• Влага в пластике портит печать заметно. Признаки: треск при печати, пар из сопла, шершавая поверхность, слабые слои. Открытая катушка набирает влагу за недели.
• Храните катушки в герметичном контейнере с влагопоглотителем — это дешевле и проще сушки. Сушить можно, но строго по температуре для конкретного материала и не в бытовой печке наугад: перегретая катушка слипается.
Программа подготовки модели: что выставить в первый раз
Модель перед печатью нарезается на слои в отдельной программе — её называют слайсером. Настроек там сотни, но для первой печати нужны шесть.
• Профиль принтера. Выберите свою модель из списка. Это важнее всех остальных настроек: профиль задаёт размеры области печати, диаметр сопла и базовые скорости.
• Диаметр сопла и диаметр пластика. Должны совпадать с реальными. Ошибка здесь даёт неверную подачу и испорченную печать при идеальной калибровке.
• Высота слоя и заполнение. Берите среднюю высоту слоя: тонкие слои печатаются долго, толстые хуже выглядят. Заполнения для декоративной модели достаточно небольшого, плотное нужно нагруженным деталям и сильно увеличивает время.
• Поддержки. Включайте только при нависающих частях; для первой печати лучше взять модель, которой они не нужны.
• Прилипание к столу. Включите дополнительную рамку или подложку вокруг детали — она заметно повышает шансы, что первая печать не отвалится.
Что печатать первым. Не вазу и не фигурку с мелкими деталями, а небольшой простой объект без нависаний: кубик с отверстием, подставку, крючок. Печать займёт минут двадцать, и вы сразу увидите качество первого слоя, стенок и верхней поверхности.
Первая печать: за чем следить
1. Обезжирьте стол спиртом и дайте просохнуть. Следы пальцев — частая причина отклеивания.
2. Запустите печать и не уходите первые пять-десять минут: именно первый слой решает судьбу всей детали.
3. Смотрите на укладку первого слоя. Линии приплюснуты и соединены — продолжайте. Пластик волочится за соплом или не держится — останавливайте и правьте зазор.
4. Слушайте подачу. Щелчки подающего механизма означают, что он не может протолкнуть пластик: засор, низкая температура или высокая скорость.
5. Не трогайте деталь во время печати, а по окончании дайте столу остыть: остывшая деталь часто отходит сама, горячую снимать и труднее, и опаснее.
6. Снимайте шпателем от края, подводя его плоско, а не поддевая острым углом.
Почему заявленная точность и точность детали — разные вещи
Это главное место, где новичка ждёт разочарование, и дело не в принтере.
Что указывают в характеристиках. Цифру точности позиционирования — например, сотые доли миллиметра. Это шаг механики: минимальная величина, на которую может переместиться печатающая голова. Она описывает двигатели и передачу, и в этом смысле честна.
Что определяет точность готовой детали. Другие четыре вещи. Ширина линии: сопло выдавливает полоску определённой толщины, и тоньше неё деталь ничего не воспроизведёт. Высота слоя: по вертикали поверхность получается ступенчатой. Тепловое сжатие: пластик выходит горячим и при остывании уменьшается, поэтому деталь выходит немного меньше модели. И люфты с натяжением ремней.
Результат на практике. Отверстие, нарисованное точно под винт, окажется чуть меньше нужного, а деталь на плотную посадку не сядет или сядет свободно. Это нормальное поведение технологии, а не брак: производитель приводит честную характеристику механики, просто она отвечает на вопрос «как мелко умеет двигаться голова», а читается как «с какой точностью я получу деталь».
Что с этим делать практически:
• Печатайте пробник перед большой деталью. Небольшой кусочек с нужным отверстием или посадочным местом экономит часы.
• Закладывайте зазор в модель. Для соединяемых частей запас в несколько десятых миллиметра — обычная практика, а не костыль.
• Учитывайте направление. По горизонтали и по вертикали точность разная, и деталь лучше ориентировать так, чтобы важный размер шёл по плоскости стола.
• Не гонитесь за тонкими слоями ради точности. Они улучшают вид поверхности, но размер детали определяют не они.
• Калибровка подачи важнее цифр из характеристик. Если принтер выдавливает больше или меньше пластика, чем рассчитано, размеры уедут при любой механике.
Частые проблемы первых печатей
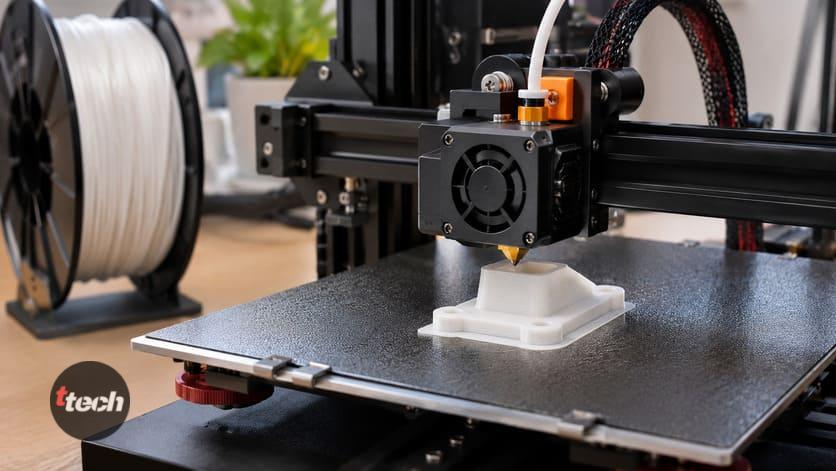
• Деталь отклеилась. Зазор первого слоя, жирный стол, низкая температура стола, сквозняк из окна — проверять в этом порядке. Если слой наоборот расплющен и вылез по краям, зазор мал.
• Слои расходятся или пластик перестал подаваться. В первом случае обычно низкая температура сопла, во втором — засор, деформированный пластик в подающем механизме или высокая скорость.
• Нитки, дырки сверху, задравшиеся углы. Нитки дают влага и отсутствие втягивания, дырки — мало заполнения или верхних слоёв, углы — тепловое сжатие.
Безопасность: обязательный раздел
1. Сопло и стол горячие. Рабочие температуры сопла — порядка двух сотен градусов и выше, стол тоже существенно нагрет. Не трогайте их во время печати и сразу после: это самая частая травма в домашней 3D-печати.
2. Не оставляйте принтер работать без присмотра, особенно ночью и уходя из дома. Длинные печати требуют хотя бы периодического контроля, а в помещении желательна работающая пожарная сигнализация.
3. Ставьте принтер на негорючую твёрдую поверхность и не накрывайте его. Вокруг не должно быть бумаги, ткани и легко воспламеняющихся предметов.
4. Проветривайте помещение. При печати пластик нагревается и даёт запах; простые материалы в этом смысле спокойнее, но помещение всё равно должно проветриваться, а печатать в спальне не стоит.
5. Не лезьте руками в движущиеся части, а перед любым обслуживанием выключайте принтер из сети, а не только останавливайте печать. Блок питания не вскрывайте: там опасное напряжение, это работа специалиста.
6. Держите принтер вне доступа детей и животных. Горячее сопло и движущиеся части — очевидная причина, катушка и мелкие напечатанные части — отдельная.
7. Напечатанное не используйте для еды и напитков. Поверхность пористая, а материал не предназначен для контакта с пищей; мыть такие предметы в посудомоечной машине тоже не стоит.
8. Модели защищены авторским правом. Скачивайте с площадок, где автор сам выложил файл и указал условия использования; коммерческое применение чужой модели требует согласия автора.
Чек-лист первого запуска
1. Снимите все транспортировочные фиксаторы и соберите по инструкции.
2. Проверьте устойчивость, плавность осей и натяжение ремней.
3. Прогрейте сопло и стол без печати, проветрите помещение.
4. Откалибруйте стол на прогретом принтере по листу бумаги во всех углах и в центре.
5. Напечатайте тестовый первый слой и оцените укладку линий.
6. Загрузите пластик, выставьте температуры с упаковки как отправную точку.
7. В программе подготовки выберите профиль принтера, проверьте диаметр сопла и пластика, выставьте среднюю высоту слоя, небольшое заполнение и подложку для прилипания.
8. Обезжирьте стол спиртом и запустите простую модель без нависаний, следя за первым слоем.
Итог
Порядок важнее настроек: снять фиксаторы, собрать, проверить механику, прогреть, откалибровать стол на прогретом принтере и только потом печатать. Калибровка первого слоя — то, на чём проваливается большинство первых попыток, и правильный зазор опознаётся по виду линий: они слегка приплюснуты и соединены между собой без щелей.
Второе, что экономит нервы, — правильные ожидания от характеристик. Цифра точности в описании принтера относится к шагу механики, а не к размеру готовой детали: её определяют ширина линии, высота слоя, тепловое сжатие пластика при остывании и люфты. Поэтому отверстие под винт выходит чуть меньше нарисованного, и для соединяемых деталей зазор закладывают заранее. Пробник перед большой печатью — нормальная практика.
И про безопасность, потому что это не формальность: сопло и стол горячие, принтер не оставляют без присмотра, ставят на негорючую поверхность и не накрывают, помещение проветривают, а перед обслуживанием выключают из сети. Напечатанное не используют для еды и напитков.
Читайте также: Принтер этикеток печатает мимо: калибровка по шагам
Автор публикации
Связал с техникой всю свою жизнь. В детстве дружил с магнитофонами, тетрисами, приставками Nintendo, затем SEGA Dreamcast, Sony Playstation 1/2, потом первый смартфон, первый компьютер, первый отремонтированный ноутбук. За всю жизнь в руках побывали сотни всевозможных девайсов. Сборки компьютеров с нуля, ремонт ноутбуков, тестирование смартфонов, планшетов и прочих гаджетов стали любимым делом жизни. Это вдохновение, стимул, источник энергии… это больше, чем просто хобби!
Сборщик ПК с 2011 г. Бывший копирайтер, создатель музыки в FL Studio.
С 2020 года начал вести сайт TopTechnika.ru, разочаровавшись в шаблонности и бесполезности контента по теме выбора техники. Финансовое образование, ищу максимальную выгоду от каждой покупки.
По любым вопросам и предложениям пишите мне <a href="https://t.me/toptechnika">в личку в Телеграм</a> или на нашу корпоративную электронную почту <a href="mailto:admin@toptechnika.ru">admin@toptechnika.ru.</a>